

新闻资讯
NEWS
立式油淬真空炉概述
2024-08-06
典型的立式油淬真空炉要么采用安装在可移动龙门架顶部的加热室,以便负载可以进出炉子并在单独的油箱中进行油淬,要么设计成主炉室固定不动并通过隔离阀与装载前厅/油淬槽隔开。
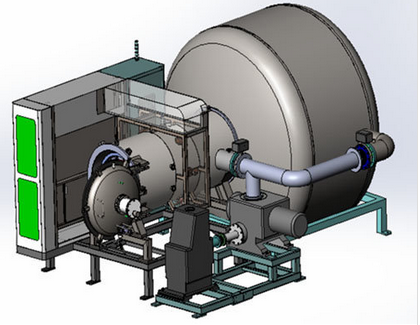
立式油淬真空炉操作
作为前一种布置的示例,在装载期间,龙门架将加热室移开,并将新的负载放置在淬火升降机上。在此之前,将淬火油转移到储油罐中,以避免在进入真空室之前与负载接触。升降机将负载降低到空的淬火槽中,加热室移回淬火槽上方的位置,然后降低并密封到淬火槽法兰上。接下来,加热室内的真空密封门和炉床门打开,升降机将负载提升到加热室中。当升降机撤回淬火槽时,炉床门关闭以支撑负载,密封门关闭以隔离加热室。装载序列完成后,淬火油从储油罐泵回淬火槽。
抽真空、升温并稳定在淬火温度后,向炉膛内回填氮气,以平衡炉膛和油淬槽之间的压力。然后炉门打开,升降机升起以支撑负载,然后快速(10 秒内)下降到淬火槽中以完成该过程。
另一个例子是垂直油淬真空炉,能够在直径 1.8 米(72 英寸)、高 1.9 米(76 英寸)的炉膛内运行 1.600 公斤(3.500 磅)的负载。零件垂直装载到支撑装置上。炉钟被升到上部位置,露出炉床台。将淬火槽与热区隔开的密封门关闭。将负载放在炉床台上后,装载机从炉中缩回,炉钟被放下。
将炉子抽真空,开始加工。在加工过程中,炉腔被抽真空至大约 10-2 mbar (7.5 x 10⁻³ torr) 的压力。油淬火槽也被抽真空至大约 400 mbar (300 torr) 的压力。当炉腔抽真空达到预设压力时,开始加热负载,直到达到推荐的奥氏体化温度。
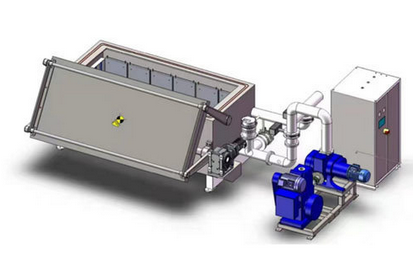
选择加热升温速率是为了最大限度地减少负载内的热梯度,而不会产生过多的循环时间。控制加热过程中的升温速率是释放在热处理部件的加工过程中可能产生的应力的重要因素。在加热过程中,负载还会在短时间内保持在中间温度 620°C (1150°F) 左右,以进一步提高温度均匀性。在整个循环过程中保持温度均匀性对于防止热应力累积和确保负载的所有部分都经历实现所需机械性能所需的微观结构转变至关重要。
在将负载在奥氏体化温度下浸泡足够长的时间后,即可开始油淬工艺。该工艺的第一步是将炉腔(用氮气)回填至 400 mbar(300 torr)或略低于大气压,以平衡炉子和油淬之间的油淬槽中的压力。
接下来,打开真空密封门,将淬火升降机提升到再次支撑负载重量的位置。然后缩回负载杆,升降机和负载迅速下降(10 秒内)进入淬火槽。将负载放入淬火槽后,关闭加热元件的电源,并关闭密封门。然后启动淬火鼓风机,将加热室冷却至环境温度。淬火槽包含 35.000 升(9.300 加仑)淬火油。电加热器和冷却器调节油温。仔细监测淬火油状况是控制零件变形的重要因素。
在循环结束时,炉内充入氮气至大气压,并将炉钟升至上部位置。密封门打开,升降机将负载从油中(低速)提升至上部位置。负载杆伸出,升降机降低炉床台并将负载放到负载杆上。然后升降机降低至密封门正下方的待机位置。密封门关闭,装载机移入炉床台以卸载零件。
上一个
下一个
上一个
下一个
更多新闻
2025/08/04
2025/07/30
2025/07/25
服务热线:
联系人:韩女士 13715309912 (微信同号)
地址:深圳市坪山区坪山街道六和社区宝山第四工业区第20栋

关注我们